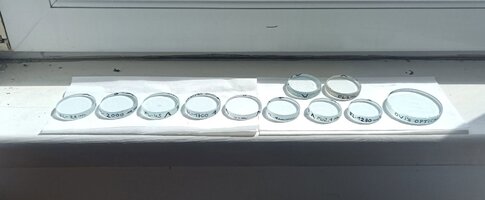
Manzini beschreibt die Herstellung von Linsen als eine Abfolge sorgfältig kontrollierter Arbeitsschritte: die Vorbereitung und Überprüfung der sphärischen Formen, die sichere Befestigung des Glases, das Schleifen mit zunehmend feineren Schleifmitteln und schließlich das Polieren. Seine Darstellung verbindet praktische Anleitungen für die Werkstatt mit Beobachtungen zu den Werkzeugen und Halterungen, die von Linsenschleifern verwendet wurden.
Die Arbeitsformen konnten aus verschiedenen Materialien gefertigt sein, darunter Marmor und Metall. Ihre sphärische Gestalt wurde auf einer Drehbank überprüft und korrigiert. Manzini beschreibt ein geometrisches Verfahren, bei dem das Schneidwerkzeug der gewünschten sphärischen Oberfläche folgt; kleine Spuren, die beim Drehen entstanden, konnten anschließend durch Reiben der Form mit Glas, Bimsstein oder ähnlichen Materialien entfernt werden. Er stellt keine allgemeingültige Regel auf, wonach die Schleifform und die zu fertigende Linse zwingend denselben Durchmesser haben müssen.
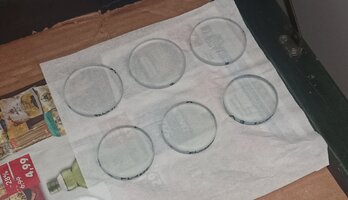
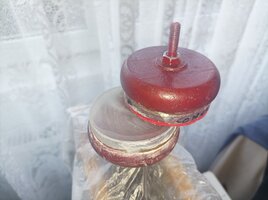
Das Glas wurde an einer geeigneten Halterung oder einem Griff befestigt. Für größere Arbeiten beschreibt Manzini das Aufbringen mehrerer Glasstücke auf eine Marmorunterlage mithilfe von Gips. Dabei musste darauf geachtet werden, dass das Glas korrekt ausgerichtet blieb und eine gleichmäßige Höhe aufwies; eine ungleichmäßige Befestigung konnte zu unterschiedlichen Glasdicken führen und die spätere Abbildungsqualität beeinträchtigen. Auch pechbasierte Massen wurden verwendet, um Linsen auf Halterungen zu fixieren, wobei die Befestigung so gestaltet sein musste, dass ein Verkippen des Glases vermieden wurde.
Drehmaschine zur Bearbeitung von Metallwerkzeugen in Kugelform
Der Schleifprozess begann mit „Arena“ – einem groben Schleifmittel, das mit Wasser verwendet wurde. Das Glas wurde auf der Form durch wiederholte kreisförmige oder spiralförmige Bewegungen bearbeitet, wobei man in der Mitte begann und eine gleichmäßige Bewegung beibehielt. Dieser Vorgang wurde mit frischem Schleifmittel so lange wiederholt, bis die ursprüngliche Oberfläche abgetragen war und die gewünschte Krümmung annähernd erreicht wurde. Anschließend mussten Glas, Halterung und Form gründlich gereinigt werden, damit keine groben Körner den nächsten Arbeitsschritt beeinträchtigen konnten.
Für den feineren Schleifschritt wurde „Spoltiglia“ verwendet, das ebenfalls mit Wasser angefeuchtet wurde. Die kontrollierten kreisförmigen oder spiralförmigen Bewegungen wurden fortgesetzt, bis die Oberfläche glatter wurde und die durch das grobe Schleifmittel verursachten Spuren und Vertiefungen verringert oder beseitigt waren. Manzini weist darauf hin, dass das Glas leicht zerkratzt werden kann, und empfiehlt, es mit einem sauberen, weichen Schwamm zu untersuchen, der nicht mit dem groben Schleifmittel in Berührung gekommen ist. Wenn die Oberfläche begann, Objekte zu spiegeln, war dies ein Zeichen dafür, dass sie das Stadium erreichte, in dem mit dem Polieren begonnen werden konnte – wobei er jedoch davor warnt, den Schleifprozess zu früh zu beenden.
Linsenschleifmaschine für präzisere Arbeiten an Objektivlinsen
Schleifmaschine mit einfacherer Konstruktion
Kreisförmige, spiralförmige Bahnen auf dem metallischen Schleifwerkzeug, denen die Linse folgen muss
Das Polieren wird gesondert vom Schleifen behandelt. Der Text beschreibt die Verwendung feiner Poliermittel – insbesondere Tripoli – sowie geeigneter Polierunterlagen wie Filz, Stoff, Papier oder anderer Materialien. Zudem werden verschiedene Polieranordnungen und Werkzeuge erörtert, darunter der „Arco“ und die „Torretta di Piombo“. Der wesentliche Unterschied besteht darin, dass durch das Schleifen die Krümmung festgelegt und Oberflächenfehler beseitigt werden, während das Polieren die endgültige, glatte und reflektierende Oberfläche erzeugt.
Manzini beschreibt zudem die Überprüfung der fertig bearbeiteten Oberfläche, indem die Reflexion einer Flamme in einer abgedunkelten Umgebung beobachtet wird. Es handelt sich hierbei um eine praktische visuelle Kontrolle, nicht um ein modernes, quantitatives optisches Prüfverfahren. Seine Ausführungen sind wertvoll, da sie Werkstattabläufe, verwendete Materialien und notwendige Vorsichtsmaßnahmen bei der Handhabung dokumentieren; sie enthalten jedoch keine modernen numerischen Toleranzwerte für die Oberflächenform, die Rauheit oder die optische Leistungsfähigkeit.
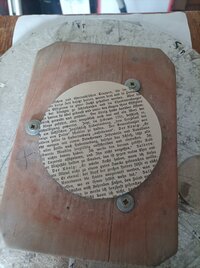
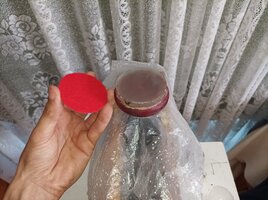
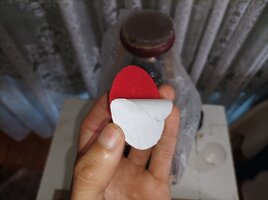
Polierbewegungen auf dem Papier-Läppwerkzeug führen dazu, dass dieses am konkaven Metallwerkzeug haften bleibt.
Die wichtigste praktische Erkenntnis ist die Bedeutung von Sauberkeit, kontrollierten und gleichmäßigen Bewegungsabläufen, einer sorgfältigen Einspannung sowie der vollständigen Entfernung grober Schleifmittel, bevor zum nächsten, feineren Bearbeitungsschritt übergegangen wird. Der Text sollte nicht so verstanden werden, dass er moderne, festgelegte Werte für Anpressdruck, Geschwindigkeit oder Hubzahl vorgibt oder ein allgemeingültiges Verhältnis zwischen dem Durchmesser der Linse und dem des Werkzeugs definiert.